เหตุใดจึงควรจัดการการสึกหรอของเครื่องมืออย่างเป็นระบบ
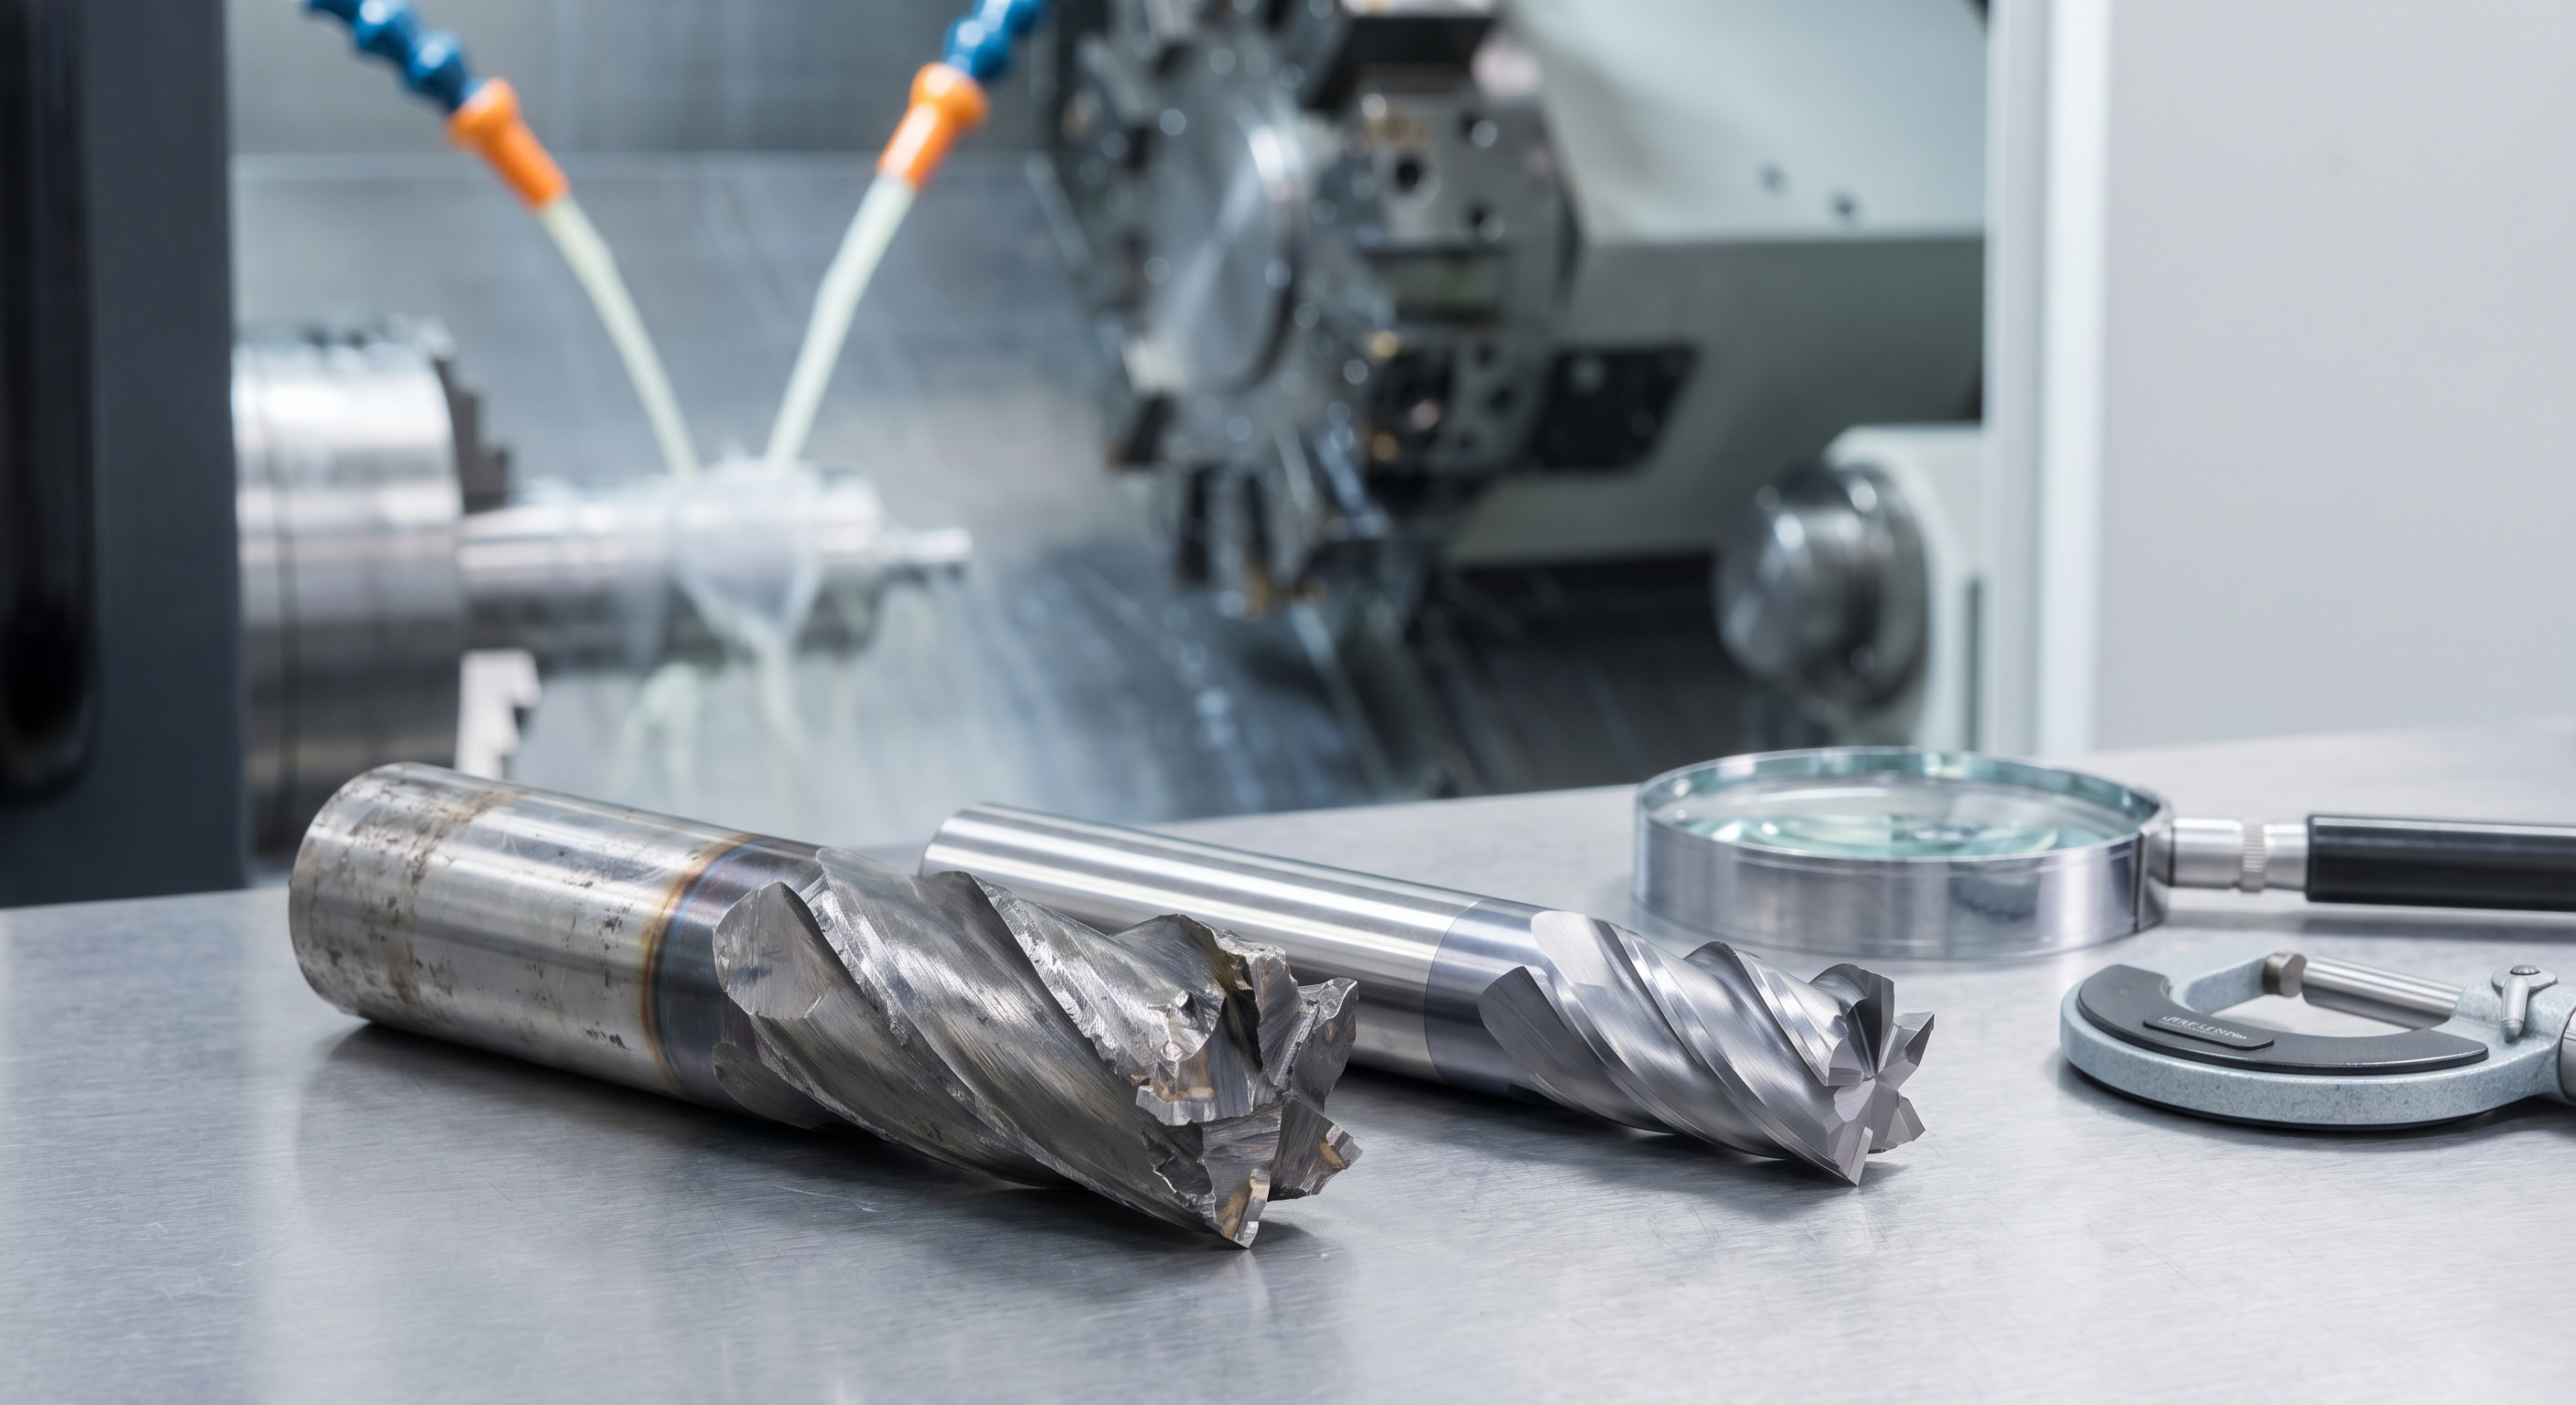
การสึกหรอของเครื่องมือเป็นหนึ่งในปัจจัยหลักที่ส่งผลต่อต้นทุนการผลิต ความสม่ำเสมอของขนาดชิ้นงาน คุณภาพผิว และการหยุดเครื่องที่ไม่ได้วางแผนไว้ ในหลายโรงงาน เครื่องมือไม่ได้เสียหายเพราะคุณภาพเครื่องมือไม่ดีเสมอไป แต่เกิดจากสภาพการใช้งานที่ควบคุมไม่เหมาะสม หากไม่ติดตามการสึกหรออย่างถูกต้อง อาจเกิดปัญหาคุณภาพไม่เสถียร เครื่องมือหัก ชิ้นงานเสีย และการผลิตสะดุดได้
การบริหารการสึกหรออย่างมีประสิทธิภาพต้องอาศัยแนวทางที่เป็นระบบ ทั้งค่าการตัด รูปทรงเครื่องมือ คุณภาพโฮลเดอร์ สภาพน้ำหล่อเย็น ความแข็งแรงของเครื่องจักร และชนิดวัสดุ ล้วนมีผลต่อความเร็วในการเสื่อมสภาพของเครื่องมือ
ลักษณะการสึกหรอที่พบบ่อย
- Flank wear: การสึกที่ผิวด้านข้างจากแรงเสียดทานกับชิ้นงาน
- Crater wear: การสึกที่ผิวหน้าคายเศษจากความร้อนและการไหลของเศษ
- Built-up edge: วัสดุเกาะพอกที่คมตัด มักพบในวัสดุที่เหนียวหรือเกาะคมง่าย เช่น อะลูมิเนียม
- Chipping: คมบิ่นจากแรงกระแทก การสั่น หรือการตัดที่ไม่เสถียร
- Thermal cracking: การแตกร้าวจากการร้อนและเย็นซ้ำ ๆ
รูปแบบการสึกหรอแต่ละแบบสะท้อนปัญหาที่ต่างกัน การวิเคราะห์ลักษณะการสึกให้ถูกต้องจะช่วยระบุได้ว่าปัญหามาจากความเร็ว อัตราป้อน น้ำหล่อเย็น ความแข็งแรงของระบบ หรือการเลือกเครื่องมือ
สาเหตุหลักของการสึกหรอเร็วกว่าปกติ
ค่าการตัดไม่เหมาะสม
การใช้ความเร็วรอบหรืออัตราป้อนนอกช่วงที่เหมาะสมทำให้เครื่องมือสึกเร็วได้ง่าย ความเร็วสูงเกินไปมักทำให้เกิดความร้อนมาก ขณะที่อัตราป้อนต่ำเกินไปอาจทำให้เกิดการถูแทนการตัดจริง
เลือกเครื่องมือไม่ตรงงาน
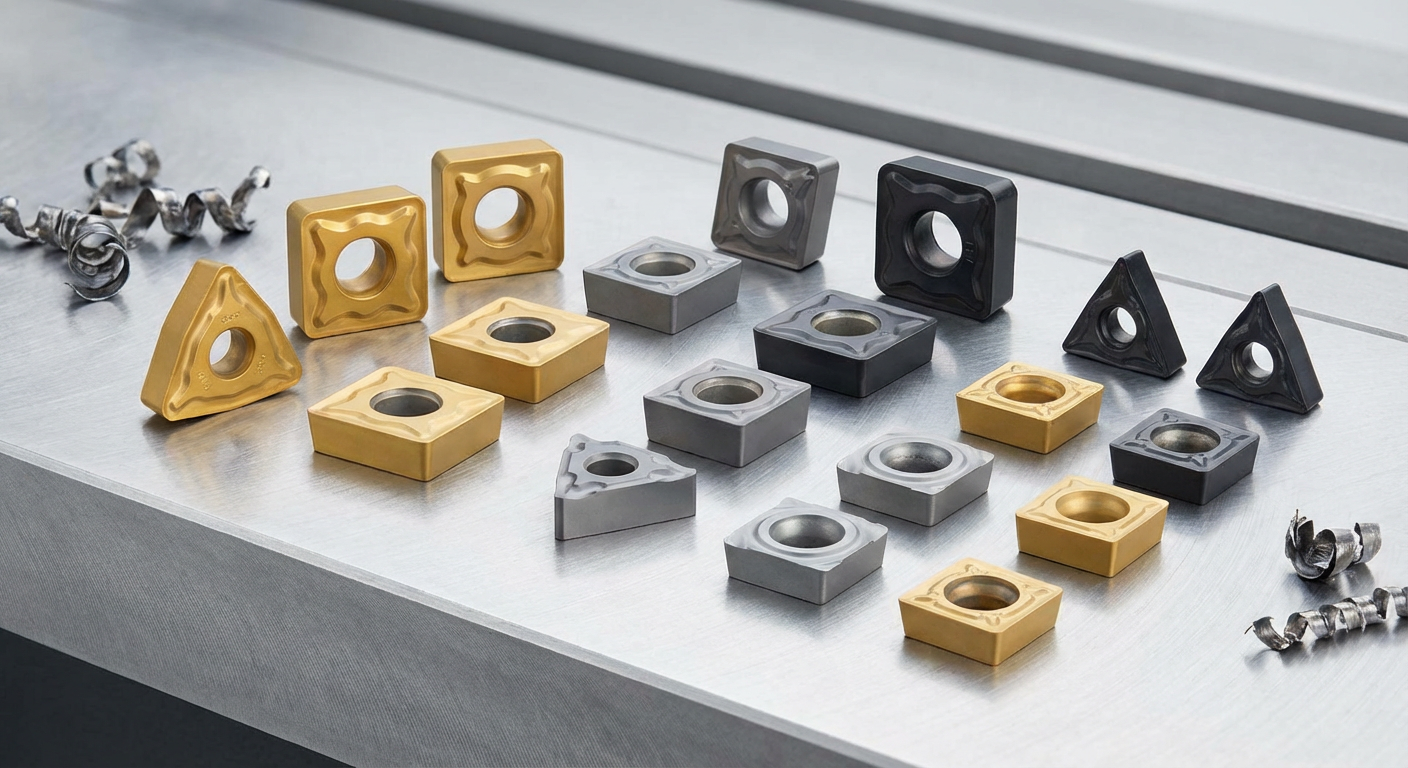
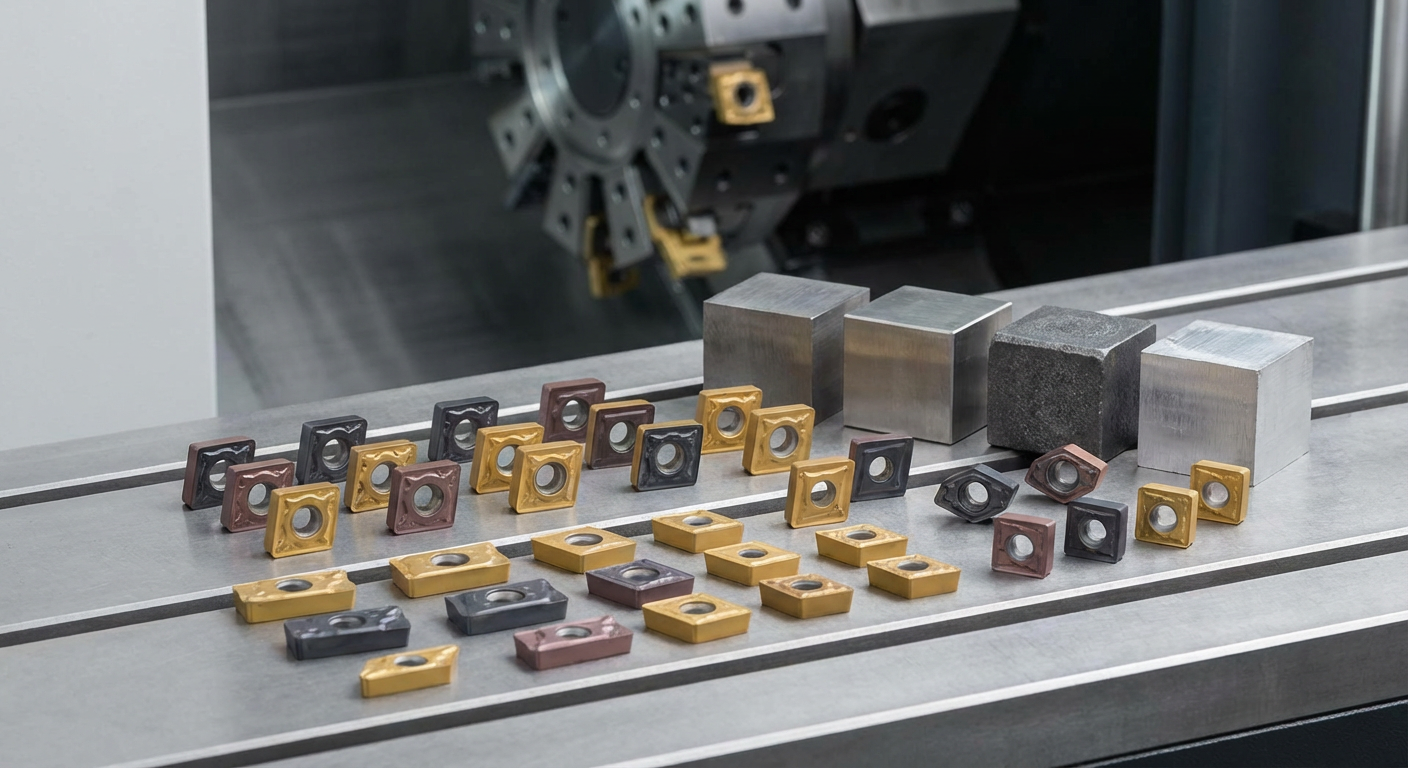
หากเครื่องมือไม่สอดคล้องกับวัสดุหรือประเภทงาน ก็อาจสึกหรอเร็วแม้เครื่องจักรจะมีความนิ่งดี จำนวนฟัน การเคลือบผิว เกรดวัสดุคมตัด การลบคม และรูปทรงล้วนต้องสอดคล้องกับการใช้งานจริง
ความแข็งแรงของระบบไม่เพียงพอ
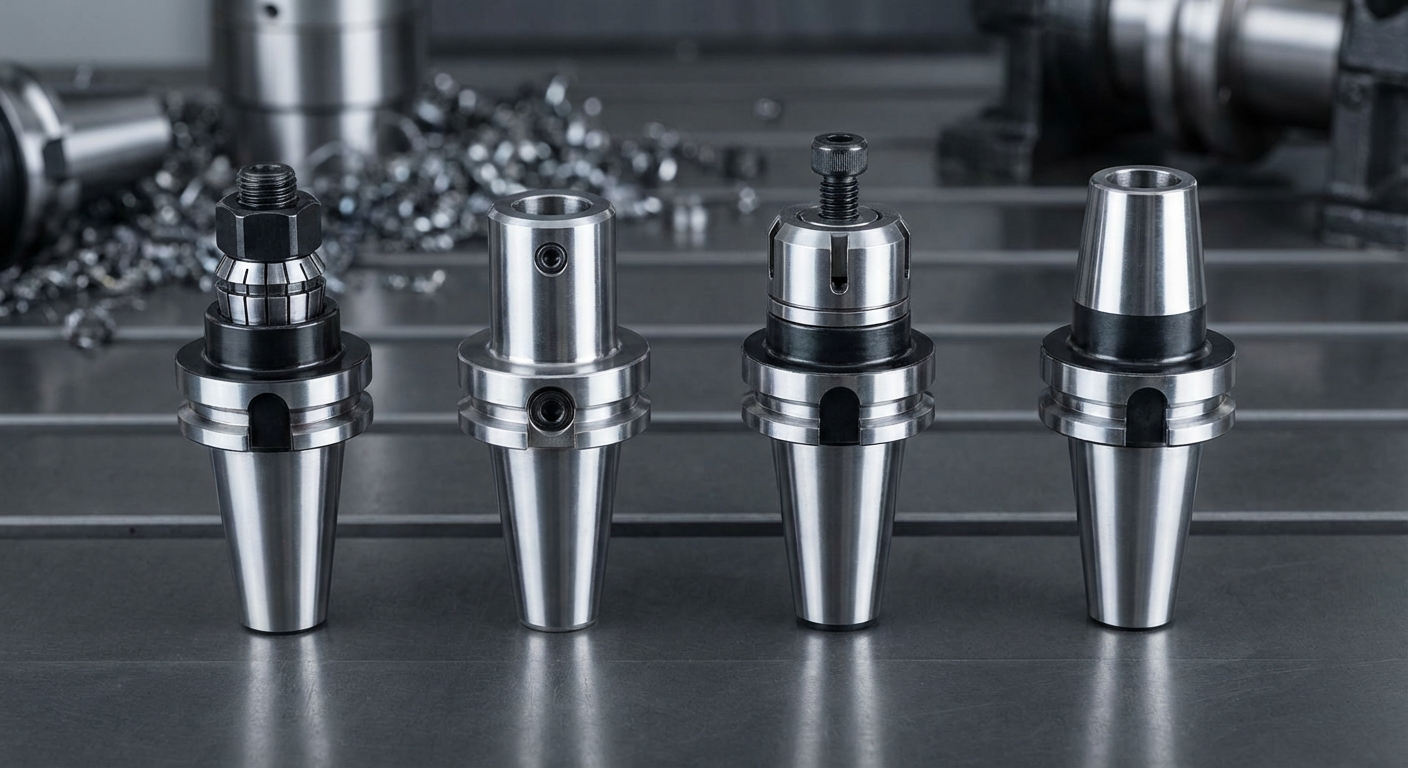
ความยื่นของเครื่องมือ สภาพสปินเดิล คุณภาพโฮลเดอร์ และความมั่นคงของการจับยึดชิ้นงานมีผลต่อความแข็งแรงของระบบ หากเกิดการสั่นหรือการโก่งตัว คมตัดอาจเสียหายก่อนถึงอายุการใช้งานปกติ
ปัญหาน้ำหล่อเย็นและการคายเศษ
หากการจ่ายน้ำหล่อเย็นไม่เหมาะสมหรือการคายเศษไม่ดี จะเกิดความร้อนสะสมและมีโอกาสให้เศษถูกตัดซ้ำ ส่งผลให้คมตัดสึกเร็ว ผิวงานแย่ และบางครั้งทำให้เครื่องมือเสียหายแบบฉับพลัน
วิธีปฏิบัติเพื่อลดการสึกหรอและยืดอายุเครื่องมือ
- เลือกเครื่องมือให้ตรงกับวัสดุ: ใช้รูปทรงและการเคลือบที่เหมาะกับเหล็ก สเตนเลส เหล็กหล่อ หรืออะลูมิเนียม
- ปรับค่าการตัดให้เหมาะสม: ทบทวนความเร็ว อัตราป้อน ระยะกินลึก และระยะกินข้างตามพฤติกรรมการตัดจริง
- ลดความยื่นที่ไม่จำเป็น: การเซ็ตอัปให้สั้นลงมักช่วยเพิ่มความนิ่งและลดการสั่น
- ดูแลโฮลเดอร์และสปินเดิล: การควบคุมรันเอาต์ที่ดีขึ้นช่วยทั้งอายุเครื่องมือและผิวงาน
- ควบคุมน้ำหล่อเย็น: ตรวจสอบความเข้มข้น ทิศทางการจ่าย และสภาพการกรอง
- ติดตามการสึกก่อนเสียหาย: เปลี่ยนเครื่องมือตามขีดจำกัดที่ควบคุมได้ แทนการรอให้หักหรือพัง
เหตุใดการติดตามอย่างสม่ำเสมอจึงสำคัญ
หลายโรงงานมุ่งเน้นแค่การเปลี่ยนเครื่องมือเมื่อหักแล้ว แต่ระบบที่มีประสิทธิภาพกว่าคือการติดตามแนวโน้มการสึกก่อนที่ความเสียหายจะเกิดขึ้น วิธีนี้ช่วยป้องกันชิ้นงานเสีย ลดของเสีย และรักษาเสถียรภาพของมิติชิ้นงานได้ดีขึ้น นอกจากนี้ยังช่วยให้ฝ่ายจัดซื้อและคลังสินค้าวางแผนได้แม่นยำขึ้น เพราะอัตราการใช้เครื่องมือคาดการณ์ได้ง่ายกว่า
การติดตามการสึกอาจทำได้ด้วยการตรวจตามรอบ การนับจำนวนชิ้นงาน การดูโหลดสปินเดิล การตรวจด้วยผู้ปฏิบัติงาน หรือการบันทึกผลทดลองอย่างเป็นมาตรฐาน แม้ระบบจะไม่ซับซ้อนมาก ก็สามารถลดการหยุดเครื่องแบบไม่คาดคิดได้อย่างมีนัยสำคัญ
ผลกระทบต่อการจัดซื้อและสต๊อก
การสึกหรอของเครื่องมือไม่ใช่เพียงประเด็นด้านแมชชีน แต่กระทบต่อกลยุทธ์การจัดซื้อด้วย หากเครื่องมือชนิดเดิมเสียหายแบบคาดเดาไม่ได้ ฝ่ายจัดซื้อจะต้องสั่งของแบบเร่งด่วนบ่อยขึ้น แต่หากควบคุมการใช้งานได้ดีและกำหนดรอบเปลี่ยนได้ชัดเจน ก็จะบริหารสต๊อกได้มีประสิทธิภาพและลดความเสี่ยงด้านการขาดของได้มากขึ้น
การมีสต๊อกพร้อมสำหรับเครื่องมือสำคัญจึงมีความจำเป็นอย่างยิ่ง โดยเฉพาะในกระบวนการผลิตที่การหยุดเครื่องส่งผลโดยตรงต่อกำหนดส่งมอบหรือสายการผลิตต่อเนื่อง
สรุป
การลดการสึกหรอเริ่มจากการเข้าใจสาเหตุที่แท้จริง ค่าการตัดที่เหมาะสม รูปทรงเครื่องมือที่ถูกต้อง การจับยึดที่มั่นคง การควบคุมน้ำหล่อเย็น และการติดตามการสึกอย่างสม่ำเสมอ ล้วนช่วยยืดอายุเครื่องมือได้อย่างชัดเจน เมื่อมีระบบบริหารเครื่องมือที่มีวินัย ก็จะช่วยยกระดับคุณภาพ ลดเวลาหยุดเครื่อง และทำให้การวางแผนการผลิตมีความน่าเชื่อถือมากขึ้น