เหตุใดปัญหางานเจาะจึงกระทบมากกว่าตัวรูเจาะ
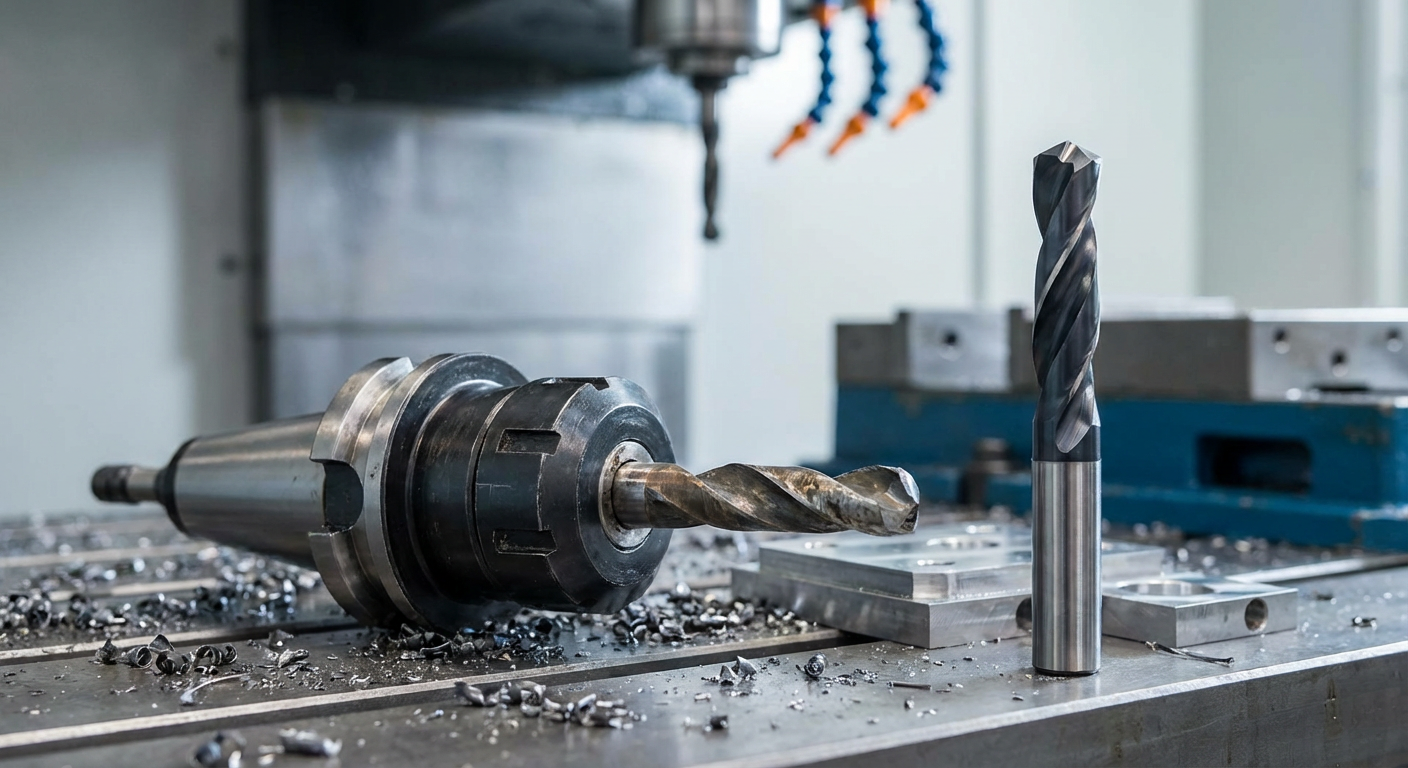
การเจาะเป็นหนึ่งในกระบวนการที่พบได้บ่อยที่สุดในงานแมชชีน แต่ก็เป็นกระบวนการที่มักถูกมองว่าง่ายเกินไป เมื่อสมรรถนะการเจาะไม่เสถียร ผลกระทบจะไม่ได้จำกัดอยู่แค่คุณภาพของรูเจาะเท่านั้น แต่ยังลามไปถึงการประกอบ การต๊าป การรีม การตรวจสอบ ค่าใช้จ่ายด้านเครื่องมือ และเวลารอบการผลิต ปัญหางานเจาะที่เกิดซ้ำยังเพิ่มของเสียและทำให้เกิดการหยุดเครื่องโดยไม่จำเป็น
ปัญหาเจาะจำนวนมากเกิดจากหลายปัจจัยร่วมกัน ทั้งการเลือกดอกเจาะ สภาพเครื่องจักร การคายเศษ ค่าการตัด และความแข็งแรงของการจับยึด ดังนั้นการแก้ปัญหามักต้องมองทั้งกระบวนการ ไม่ใช่เปลี่ยนแค่ตัวแปรเดียว
รูเจาะไม่แม่นยำ
ขนาดรู ตำแหน่ง หรือความตรงของรูอาจคลาดจากค่าที่กำหนด หากดอกเจาะไม่มีความนิ่งเพียงพอระหว่างตัด
- สาเหตุที่เป็นไปได้: ค่ารันเอาต์สูง สปินเดิลสึก ความแข็งแรงของระบบไม่พอ รูปทรงดอกเจาะไม่เหมาะ หรือการจับยึดชิ้นงานไม่มั่นคง
- แนวทางลดปัญหา: ปรับปรุงความเที่ยงตรงของโฮลเดอร์ ตรวจสภาพเครื่อง ลดความยื่น และใช้ดอกเจาะให้ตรงกับวัสดุและความลึกของรู
แม้รันเอาต์เพียงเล็กน้อย ก็สามารถส่งผลต่อคุณภาพรูเจาะได้มาก โดยเฉพาะในงานที่มีค่าความคลาดเคลื่อนแคบ
การเกิดครีบ
ครีบที่ปากรูหรือด้านทะลุรูเป็นปัญหาที่พบบ่อยเมื่อสภาพการตัดไม่สมดุล การเกิดครีบยังเพิ่มงานลบคมและทำให้รอบการผลิตช้าลง
- สาเหตุที่เป็นไปได้: อัตราป้อนไม่เหมาะ คมตัดสึก รูปทรงปลายดอกไม่เหมาะ การรองรับช่วงทะลุไม่ดี หรือสภาพวัสดุไม่สม่ำเสมอ
- แนวทางลดปัญหา: ใช้เครื่องมือที่คม ปรับอัตราป้อนช่วงเข้าและออกจากชิ้นงาน และพิจารณาการรองรับด้านหลังตามความเหมาะสม
การควบคุมครีบมีความสำคัญมากในชิ้นงานที่ต้องส่งต่อไปประกอบหรือผ่านกระบวนการถัดไปโดยตรง
เศษอัดและการคายเศษไม่ดี
เศษอัดเกิดขึ้นเมื่อเศษไม่สามารถออกจากรูได้อย่างมีประสิทธิภาพ ทำให้เกิดความร้อนสูง คมตัดเสียหาย และอาจทำให้ดอกเจาะหักอย่างกะทันหัน
- สาเหตุที่เป็นไปได้: น้ำหล่อเย็นไม่เพียงพอ รูปทรงดอกไม่เหมาะกับวัสดุ ความลึกมากโดยไม่มีแผนควบคุมเศษ หรือใช้เพ็กไซเคิลไม่เหมาะสม
- แนวทางลดปัญหา: ปรับปรุงการจ่ายน้ำหล่อเย็น ทบทวนการใช้เพ็กเจาะ เลือกดอกที่เหมาะกับวัสดุ และสังเกตรูปร่างเศษระหว่างผลิต
ในงานเจาะลึกหรืองานปริมาณมาก การควบคุมเศษมักเป็นหนึ่งในปัจจัยสำคัญที่สุดของความสำเร็จ
อายุเครื่องมือสั้น
ดอกเจาะที่สึกเร็วเกินไปทำให้ต้นทุนเครื่องมือเพิ่มขึ้นและลดเสถียรภาพของกระบวนการ อายุการใช้งานที่สั้นมักสะท้อนถึงความร้อนสูง การคายเศษไม่ดี หรือการใช้ค่าการตัดไม่เหมาะสม
- สาเหตุที่เป็นไปได้: ความเร็วตัดสูงเกินไป อัตราป้อนต่ำเกินไป การเคลือบไม่เหมาะ สภาพน้ำหล่อเย็นไม่ดี หรือเกิดการสั่นซ้ำระหว่างเริ่มเจาะ
- แนวทางลดปัญหา: เลือกดอกให้ตรงกับวัสดุ ปรับค่าการตัด ตรวจสอบความเข้มข้นและการไหลของน้ำหล่อเย็น และติดตามการสึกก่อนเกิดความเสียหาย
การควบคุมอายุเครื่องมือสำคัญไม่ใช่แค่เรื่องต้นทุน แต่รวมถึงการรักษาคุณภาพรูเจาะให้คงที่ตลอดการผลิตจำนวนมาก
ดอกเจาะหัก
การหักของดอกเจาะมักเกิดขึ้นเมื่อมีหลายปัจจัยในกระบวนการเริ่มไม่เสถียรพร้อมกัน ปัญหานี้ทำให้การผลิตหยุดทันที และอาจสร้างความเสียหายต่อชิ้นงานได้ด้วย
- สาเหตุที่เป็นไปได้: เศษติดค้าง รันเอาต์สูง ความแข็งของวัสดุเปลี่ยนกะทันหัน เพ็กไซเคิลไม่เหมาะ หรือใช้อัตราป้อนรุนแรงในสภาพไม่เสถียร
- แนวทางลดปัญหา: เพิ่มเสถียรภาพของกระบวนการ ตรวจแนวเครื่องจักร ทบทวนการคายเศษ และเปลี่ยนดอกเจาะตามระดับการสึกที่ควบคุมได้
การหักของดอกเจาะควรถูกมองเป็นปัญหาของกระบวนการที่ต้องวิเคราะห์ ไม่ใช่แค่อุบัติเหตุของเครื่องมือชิ้นเดียว
แนวปฏิบัติเพื่อให้งานเจาะมีเสถียรภาพมากขึ้น
- เลือกชนิดดอกเจาะให้เหมาะ: Solid carbide, indexable หรือ HSS ควรตรงกับลักษณะงานและเป้าหมายการผลิต
- เข้าใจพฤติกรรมของวัสดุ: เหล็ก สเตนเลส เหล็กหล่อ และอะลูมิเนียม ต้องใช้แนวทางการเจาะต่างกัน
- ควบคุมรันเอาต์: โฮลเดอร์ที่ดีและการจับยึดที่ถูกต้องช่วยทั้งคุณภาพรูและอายุเครื่องมือ
- ดูแลน้ำหล่อเย็น: น้ำหล่อเย็นที่สะอาดและจ่ายถูกทิศช่วยทั้งการคายเศษและการควบคุมความร้อน
- ติดตามผลการใช้งานจริง: ใช้ข้อมูลจากการผลิตจริงเพื่อกำหนดรอบเปลี่ยนเครื่องมือ
สรุป
ปัญหางานเจาะมักดูเหมือนง่ายในตอนแรก แต่จริง ๆ แล้วมักเกิดจากหลายปัจจัยร่วมกัน รูเจาะไม่แม่น ครีบ เศษอัด อายุเครื่องมือสั้น และการหักของดอกเจาะ สามารถลดลงได้ผ่านการเลือกดอกที่เหมาะสม การเซ็ตอัปที่นิ่ง การจ่ายน้ำหล่อเย็นอย่างมีประสิทธิภาพ และการควบคุมกระบวนการอย่างเป็นระบบ เมื่อกระบวนการเจาะมีความน่าเชื่อถือ คุณภาพและความต่อเนื่องของการผลิตก็จะดีขึ้นตามไปด้วย